
Wenn sich ein CNC-Teil beim Festziehen des Schraubstocks anhebt, hat die Spannkraft die Lage des Rohlings verändert. Ein Anheben der CNC-Schraubstockbacken ist eine mögliche Erklärung: Die Backen können sich unter Kraftaufwand verformen und die Ausrichtung des Teils verändern. Eine aufsteigende Ecke ist jedoch eine Beobachtung, keine vollständige Diagnose. Schmutz an einer Kontaktstelle, eine ungeeignete Auflage oder ein Werkstück, das sich unter der Last biegt, können ebenfalls den Sitz verändern.
Die unmittelbare Frage ist, was sich zwischen dem ruhenden Rohling und dem gesicherten Rohling verändert hat. Stellen Sie diese Beziehung vor der Bearbeitung sicher. Ein Griff, der sich fest anfühlt, gibt Ihnen keinen Aufschluss darüber, ob die beabsichtigten Stützkontakte noch in Eingriff sind, und eine Änderung des Werkstücknullpunkts kann ein mechanisches Halteproblem nicht beheben.
Seitliches Spannen bedeutet nicht automatisch ein Anliegen nach unten
Ein Schraubstock übt seine Haltekraft über die von seinen Backen berührten Oberflächen aus. Der Rohling liegt zwar möglicherweise anfänglich auf einer Auflage auf, doch dieser Ruhezustand ist keine Garantie dafür, dass er beim Festziehen der Backen die gleiche Ausrichtung beibehält. Das Teil, die Kontaktstellen und die Vorrichtung reagieren gemeinsam auf die Last. Die Beurteilung des Rohlings allein nach seinem Aussehen vor dem Spannen lässt den Zustand außer Acht, in dem er tatsächlich bearbeitet wird.
Der Leitfaden von Tormach für CNC-Schraubstöcke beschreibt das Durchbiegen der Backen unter Spannkraft, einschließlich der Bewegung nach außen entlang der Oberkanten der Backen. Wenn die Backen ihre Ausrichtung gegenüber dem Werkstück verändern, kann sich auch das Verhältnis zur Auflage und zur Schnittebene ändern. Das erklärt, warum ein anfänglich korrekt sitzendes Teil angehoben werden kann; es beweist jedoch nicht, dass jede Änderung des Sitzes auf das Durchbiegen der Backen zurückzuführen ist oder dass sich jeder Schraubstock identisch verhält.
Diese Unterscheidung ist bei einem kompakten rechteckigen Rohling wichtig. Ein fester Kontakt an den Seiten und ein verlässlicher Kontakt darunter erfüllen verwandte, aber unterschiedliche Aufgaben. Ersterer widersteht der Bearbeitungslast durch den Halt. Letzterer trägt dazu bei, die Position und Ausrichtung zu bestimmen, auf die sich das Setup stützt. Eine Erhöhung der Seitenkraft beweist für sich genommen nicht, dass die beabsichtigten unteren Kontaktstellen ihre Arbeit noch verrichten.
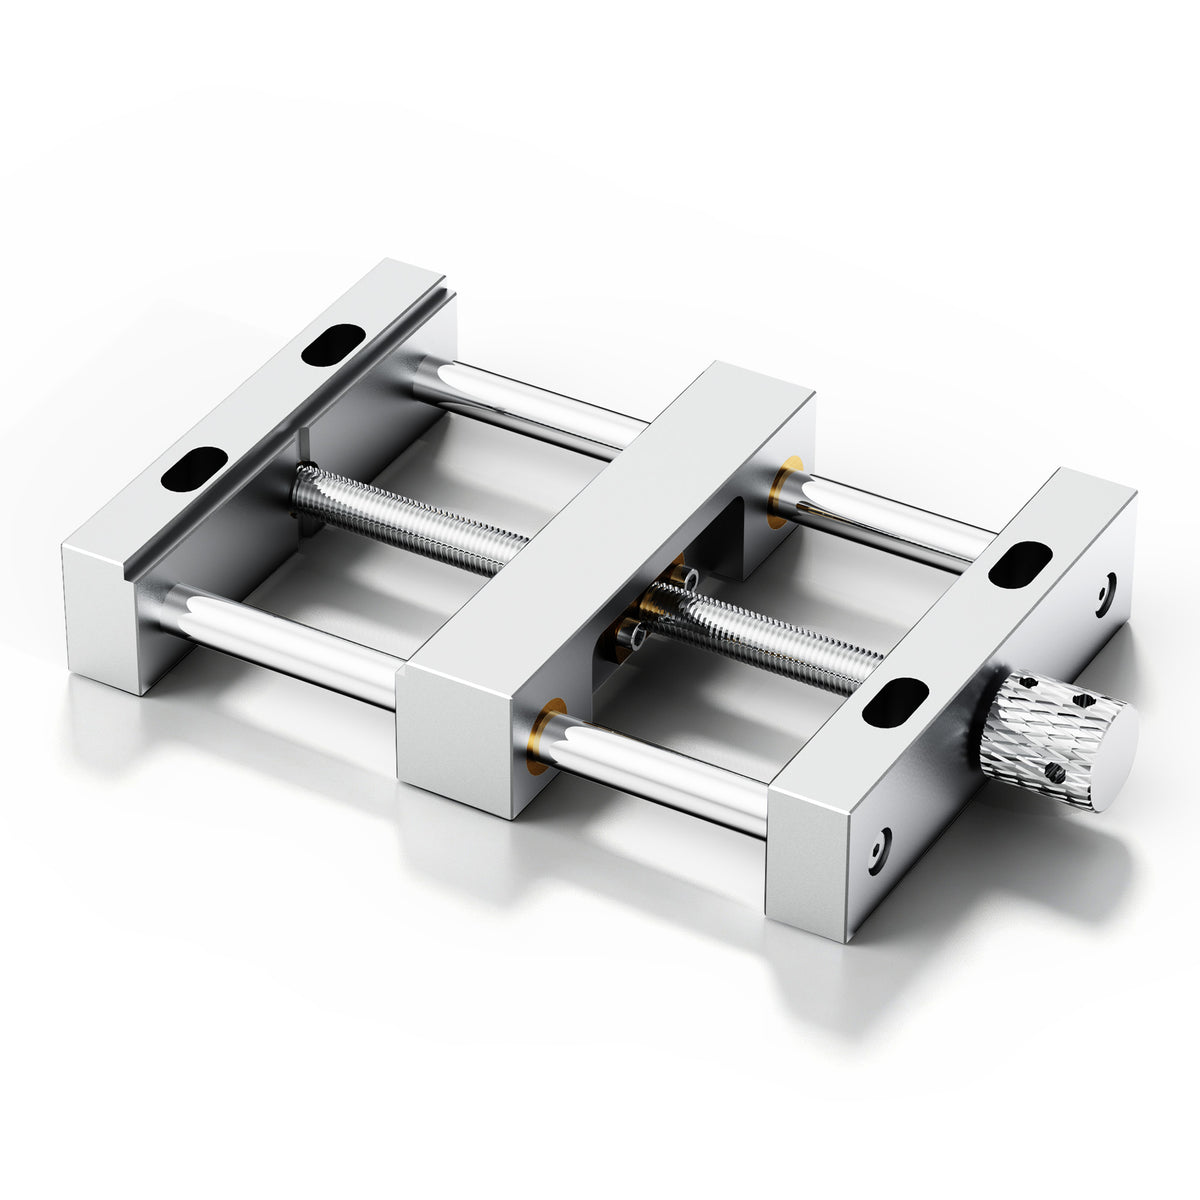
Für ein ED1-Setup ist die ED1-Aluminium-Schraubstockklemme das spezielle Zubehör für seitliches Spannen. Ihre Relevanz liegt in der Halteanordnung, die sie für geeignete Rohlinge bietet – sie ist kein Versprechen, dass ein beliebiges Teil korrekt sitzt oder dass das Zubehör ein bestehendes Anhebeproblem löst.
War der Rohling vor der Laständerung korrekt positioniert?
Ein Teil, das nie auf seinen vorgesehenen Kontaktstellen auflag, stellt ein anderes Problem dar als eines, das diese Kontaktstellen während des Festziehens verlässt. Ein Span unter dem Rohling kann einen Bereich über seiner Auflage halten, noch bevor der Schraubstock überhaupt gesichert ist. Eine unebene oder ungeeignete Kontaktanordnung kann ebenfalls dazu führen, dass der Rohling anders aufliegt, als es der Bediener beabsichtigt hat. Das Festziehen wirkt dann auf einen bereits mehrdeutigen Ausgangszustand ein.
Der Leitfaden zur Werkstückspannung von Carr Lane erörtert die Bedeutung von Auflage und Kontakt, einschließlich der Art und Weise, wie Späne unter einem Teil es von seinen Auflagen abheben können. Für diese Diagnose ist das nützliche Prinzip einfach: Die sichtbare Oberfläche verrät nicht die ganze Geschichte über die Schnittstelle darunter. Das bloße Entfernen von sichtbarem Schmutz von den Backen ist kein Beweis dafür, dass die beabsichtigten Stützkontakte frei sind.
Die physische Inspektion und Reinigung gehören in den vom Hersteller genehmigten Stillstands- und Isolationszustand der Maschine. Greifen Sie nicht in ein laufendes Gehäuse und wirbeln Sie keinen Schmutz mit Druckluft auf. Der Zweck besteht darin, die beabsichtigten Kontakte wiederherzustellen, nicht nur die Oberseite des Rohlings eben aussehen zu lassen. Wenn das Material oder die Kontaktanordnung diese Kontakte nicht ohne Kraftaufwand herstellen kann, muss diese Unsicherheit geklärt werden, bevor die Spannreaktion interpretiert wird.
Die Materialreaktion fügt eine weitere Unterscheidung hinzu. Ein gesamter Rohling kann sich als relativ starrer Körper neigen, während sich ein weniger steifer Bereich unter einer konzentrierten Haltekraft biegen kann. Beides kann sich als Änderung der Oberseitenhöhe an einem Punkt darstellen. Letzteres ist nicht automatisch ein Beweis dafür, dass sich die Backe selbst nach oben bewegt hat; das Werkstück könnte stattdessen seine Form verändert haben. Die Auflage und die Position der aufgebrachten Last sind daher neben dem Schraubstockmechanismus von Bedeutung.
Betrachten Sie das Teil und die Backe als getrennte Fragen
Ein korrekt montiertes Messgerät kann helfen, Bewegungen aufzudecken, sofern das genaue Setup diese Beobachtung zulässt. Tormach beschreibt die Beobachtung der Backe oder des Werkstücks beim Festziehen des Schraubstocks. Die Berührung des Werkstücks fragt danach, was mit diesem Teil an der gemessenen Stelle passiert ist. Die Berührung der Backe fragt danach, was mit der Hardware an dieser Stelle passiert ist. Keine der Beobachtungen sollte stillschweigend die andere ersetzen.
Auch die Referenz für die Messung ist wichtig. Ein Messgerät zeigt Bewegungen relativ zu seiner Montageanordnung an, keine absolute Diagnose. Wenn sich seine Stütze oder sein Kontakt ändert, stellt der Messwert nicht mehr dieselbe Beziehung dar. Verwenden Sie eine geeignete, stabile Referenz und das für die tatsächliche Maschine und Vorrichtung angemessene Verfahren. Es gibt keine universelle Messauflösung oder einen akzeptablen Anhebewert, der für jeden Desktop-CNC-Job gilt.
Ein Punkt kann auch nicht eine ganze Ebene beschreiben. Eine Ecke, die sich anhebt, während ein entfernter Bereich auf der gleichen Höhe bleibt, deutet auf eine andere Veränderung hin als eine ähnlich gelagerte Bewegung über den gesamten Rohling hinweg. Lokale Biegungen können ein anderes Muster erzeugen. Der Vergleich aussagekräftiger Messpunkte kann die Form der Bewegung verdeutlichen, aber das Muster muss dennoch zusammen mit den physischen Kontakten interpretiert werden; es ist kein automatischer Fehlercode für den Schraubstock.
Ebenso beweist ein stationärer Messwert an einem zugänglichen Teil einer Backe nicht, dass jeder Backenkontakt oder jede Teileoberfläche unverändert geblieben ist. Das nützliche Ergebnis ist eine spezifischere Beobachtung: Welcher Teil der Anordnung hat sich relativ wozu und unter welchem Haltezustand bewegt. Halten Sie Messgeräte außerhalb des Arbeitsraums und entfernen Sie sie vor der Maschinenbewegung. Die manuelle Einrichtung muss den genauen Anweisungen zur Maschinen- und Zubehörisolation folgen.
Eine angehobene Referenz kann nicht durch Verschieben des Werkstücknullpunkts behoben werden
Stellen Sie sich einen hypothetischen kompakten Rohling vor, der ein flaches Merkmal auf seiner Oberseite erhalten soll. Dies ist ein Geometriebeispiel, kein Bearbeitungsversuch. Während der Rohling auf seiner Auflage ruht, legt der Bediener eine Referenz für die Oberseite fest. Nachdem der endgültige Halt angewendet wurde, hebt sich ein Ende, während das andere in der Nähe seiner früheren Position verbleibt.
Die ursprüngliche Referenz beschreibt nicht mehr das gleiche Verhältnis zwischen dieser Fläche und der Schnittebene. Das Zurücksetzen von Z an einem Punkt könnte dazu führen, dass dieser Punkt wieder mit dem Programm übereinstimmt, aber es dreht die physische Fläche nicht in ihre beabsichtigte Ausrichtung zurück. Ein flaches Merkmal, das sich über die Oberseite erstreckt, kann am anderen Ende auf ein anderes Verhältnis stoßen. Eine Koordinatenänderung kann die Neigung nicht beseitigen.
Eine gleichmäßige Positionsänderung würde eine andere geometrische Frage aufwerfen, aber dennoch nicht die Haltefrage beantworten. Die Festlegung einer neuen Referenz kann ein stabiles, akzeptiertes End-Setup beschreiben; sie kann jedoch nicht sicherstellen, dass die fehlende Abstützung zurückgekehrt ist oder dass das Teil dem Schnitt standhält. Die Werkstückspannung muss gelöst werden, bevor ihre Position zu einer vertrauenswürdigen Grundlage für die Bearbeitung wird.

Diese Beziehung ist relevant bei der Planung von Schraubstockarbeiten auf der ED1 Desktop-CNC-Fräse. Die Maschine stellt die Bearbeitungsplattform und der Schraubstock eine Halteoption bereit; das nutzbare Setup hängt immer noch vom jeweiligen Rohling, der Auflage, den Kontakten und dem Werkzeugzugang ab. Eine geschlossene Maschine entbindet nicht von der Notwendigkeit, diese Beziehungen herzustellen.
Beheben Sie die Ursache, ohne den Halt zu opfern
Ein stärkeres Festziehen ist keine universelle Korrektur, da es die Last verändert, ohne notwendigerweise den Kontakt zu korrigieren, der die Bewegung verursacht hat. Die Kraft zu reduzieren, bis ein Messgerät keine Bewegung mehr anzeigt, ist ebenfalls keine vollständige Antwort: Das Teil muss immer noch gegen die tatsächliche Bearbeitungslast gehalten werden. Ein scheinbar ebener Rohling, der sich bewegen kann, ist kein erfolgreiches Setup.
Das Hinzufügen einer nicht näher spezifizierten weichen Schicht kann den Kontakt und den Sitz verändern, anstatt das Teil lediglich zu schützen. Das Festschlagen eines Rohlings oder das Einstellen einer Schraube, die man im Diagramm eines anderen Schraubstocks gefunden hat, setzt ebenfalls einen Mechanismus und ein Verfahren voraus, die möglicherweise nicht zutreffen. Allgemeine Erklärungen zum Anheben von Backen sollten nicht als Erlaubnis betrachtet werden, den ED1-Schraubstock zu modifizieren oder die Einstellungsmethode eines anderen Herstellers zu kopieren. Verwenden Sie die Anweisungen für die genaue Hardware; unerklärliche Bewegungen, Schäden oder eine unsichere Einstellung gehören zum entsprechenden Herstellersupport.
Selbst wiederholbare Bewegungen bedürfen einer Interpretation. Ein konstantes Anheben macht die Anordnung nicht automatisch akzeptabel, und dieser Artikel kann keine Toleranz für eine unbekannte Zeichnung oder Vorrichtung liefern. Die relevante Frage ist, ob der endgültige gesicherte Zustand die erforderliche Abstützung, den Halt und die geometrische Beziehung für den beabsichtigten Vorgang bietet. Wenn diese nicht festgestellt werden können, verwenden Sie keinen Probeschnitt, um herauszufinden, ob der Rohling an Ort und Stelle bleibt. Korrigieren Sie zuerst die Halteanordnung und legen Sie dann die Bearbeitungsreferenz ausgehend von diesem geklärten Zustand fest.


