
Ein selbstzentrierendes Dreibackenfutter bewegt seine Backen gemeinsam; ein unabhängiges Futter erlaubt die separate Positionierung jeder einzelnen Backe. Die Anzahl der Backen definiert diesen Unterschied nicht. Es gibt Vierbackenfutter in beiden Ausführungen. Die Wahl zwischen einem „Dreibacken-“ und einem „Vierbackenfutter“, ohne den Mechanismus zu kennen, kann daher zu einer falschen Entscheidung bei der Werkstückspannung führen.
Unterscheiden Sie bei der CNC-Drehbearbeitung drei Fragen: Wie viele Backen berühren den Rohling, wie bewegen sich diese Backen und welches Merkmal muss zur Rotationsachse ausgerichtet werden? Ein Futter kann eine Außenfläche greifen, ohne dass damit sichergestellt ist, dass eine Bohrung oder ein anderes vorhandenes Merkmal auf derselben Achse wie diese Fläche liegt. Die erforderliche Beziehung ist wichtiger als die allgemeine Behauptung, dass ein Futtertyp grundsätzlich besser sei.
Zwei unterschiedliche Mechanismen können beide vier Backen haben
Bei einem herkömmlichen selbstzentrierenden Planspiralfutter koordiniert ein gemeinsamer Mechanismus die Backen, anstatt eine separate Einstellung für jede einzelne zu erfordern. Sherline beschreibt diese gekoppelte Bewegung für seine selbstzentrierenden Dreibackenfutter und bietet auch selbstzentrierende Vierbackenfutter an. Die unabhängigen Vierbackenfutter von Sherline erfordern hingegen, dass die Backen einzeln eingestellt werden. Dies sind unterschiedliche Anordnungen, keine austauschbaren Bezeichnungen für dasselbe Vierbackenprodukt.
Der Vergleich von Chandox zwischen Drei- und Vierbackenfuttern erörtert explizit die selbstzentrierenden Versionen beider Typen. Dies ist ein nützliches Gegenbeispiel zu der geläufigen Kurzformel „drei Backen bedeutet selbstzentrierend, vier Backen bedeutet unabhängig“. Bevor Sie Ratschläge aus einem Vergleich anwenden, stellen Sie fest, welche Versionen tatsächlich verglichen werden.
Der praktische Unterschied liegt in der Einstellung, die für das Einrichten zur Verfügung steht. Eine gekoppelte Bewegung koordiniert die Kontaktpunkte über einen gemeinsamen Mechanismus. Eine unabhängige Bewegung erlaubt unterschiedliche Backenpositionen, diese müssen jedoch korrekt festgelegt werden. Mehr Einstellfreiheit ist nicht gleichbedeutend mit automatischer Ausrichtung.
| Dokumentierte Anordnung | Backenbewegung | Was die Bezeichnung nicht festlegt |
|---|---|---|
| Dreibacken-Planspiralfutter | Backen bewegen sich gemeinsam über einen Mechanismus | Dass jedes vorhandene Merkmal die Achse der Greiffläche teilt |
| Selbstzentrierendes Vierbackenfutter | Backen bewegen sich gemeinsam, statt einzeln positioniert zu werden | Dass vier Kontaktpunkte für jeden nicht-runden Rohling geeignet sind |
| Unabhängiges Vierbackenfutter | Jede Backe wird separat positioniert | Dass die gewählte Referenz bereits ausgerichtet wurde |
Die Tabelle vergleicht die dokumentierten Mechanismen, nicht alle Produkte mit dieser Backenanzahl. Die tatsächliche Geometrie der Backen, der Einstellbereich, das unterstützte Material und die Montage bleiben produktspezifisch. Sie bewertet auch nicht die Haltekraft oder die Genauigkeit der fertigen Teile; diese Ergebnisse erfordern einen Nachweis für die jeweilige Baugruppe und die Bedingungen.
Gleicher Backenhub passt nicht für jede Form
Betrachten Sie einen hypothetischen runden Rohling, dessen Außenfläche die relevante Referenz darstellt. Ein geeignetes Futter mit gekoppelten Backen kann die Kontaktpunkte gleichzeitig an diese Fläche heranführen, wodurch eine individuelle Positionierung jeder Backe entfällt. Das ist der Komfort, den der Mechanismus bietet. Er prüft jedoch nicht die Rundheit des Rohlings und legt nicht die Position von Merkmalen fest, auf die sich die Backen nie beziehen.
Ein nicht-runder Rohling ändert das Problem der Kontaktpunkte. Stellen Sie sich ein ideales Rechteck vor, das auf einer geplanten Rotationsachse zentriert ist und dessen Seiten an zwei gegenüberliegenden Backenpaaren ausgerichtet sind. Nehmen wir eine hypothetische Breite von 40 mm und eine Höhe von 20 mm an. Die linken und rechten Flächen sind 20 mm vom Zentrum entfernt, während die oberen und unteren Flächen 10 mm entfernt sind. Dies sind illustrative Maße, keine ED1-Rohling-Empfehlung oder Futterkapazität.
Da identische Kontaktflächen auf gleiche radiale Positionen beschränkt sind, können die beiden Paare nicht gleichzeitig beide erforderlichen Abstände einnehmen. Wenn sie sich von außerhalb des Rechtecks nach innen schließen, stößt das Paar, das der breiteren Abmessung gegenüberliegt, zuerst auf das Material; das andere Paar müsste sich noch weiter nach innen bewegen. Vier Backen beseitigen diesen Unterschied nicht. Ein gekoppeltes System einfach stärker festzuziehen, ist keine Lösung für eine inkompatible Kontaktgeometrie.
Ein Quadrat ist ein anderer idealisierter Fall, da seine gegenüberliegenden Seiten den gleichen Abstand zum Zentrum haben können. Reales Material benötigt dennoch die geeignete Form und Kontaktbeschaffenheit. Sherline schränkt seine Beschreibung des selbstzentrierenden Vierbackenfutters ein, indem es ausreichend genaues rundes oder quadratisches Material erfordert, damit alle vier Backen korrekt greifen können. Diese Bedingung ist nützlicher als die pauschale Behauptung, ein Vierbackenfutter halte alles.
Eine unabhängige Backenpositionierung kann ungleiche Kontaktpositionen in einer geeigneten Anordnung ausgleichen. Dies macht jedoch nicht jeden unregelmäßigen Rohling sicher bearbeitbar. Die tatsächlichen Kontaktpunkte müssen das Teil sicher halten, ohne dass es zu einer nicht unterstützten Belastung oder Störungen kommt. Ein Mechanismus, der eine Einstellung ermöglicht, und eine zugelassene Spannvorrichtung, die diese erfolgreich nutzt, sind verschiedene Dinge.
Fragen Sie, was zentriert werden muss
Ändern Sie nun den hypothetischen runden Rohling: Er enthält bereits eine Bohrung, und deren Beziehung zur Außenseite ist unbekannt. Der neue Arbeitsgang muss mit dieser Bohrung fluchten, anstatt nur nach der Außenseite zentriert zu wirken. Das Schließen der Backen um die Außenfläche löst nicht die unbekannte Beziehung. Selbst eine perfekt zentrierte Außenseite würde nicht beweisen, dass die Bohrung deren Achse teilt.
Dies ist kein Argument gegen selbstzentrierende Spannmittel. Wenn die Außenseite die korrekte Konstruktionsreferenz ist und ihr Zustand der dokumentierten Halteart entspricht, kann eine Positionierung über diese Fläche ausreichen. Wenn eine bestehende Bohrung oder ein anderes Merkmal die Konstruktion bestimmt, muss das Setup stattdessen die Beziehung dieses Merkmals zur Maschine herstellen. „Zentriert“ benötigt ein Objekt: Zentriert auf welche Fläche oder welches Merkmal?
Unabhängig einstellbare Backen bieten die Möglichkeit, die Position des Teils zu ändern, anstatt sich mit der durch gekoppelte Kontakte festgelegten Beziehung zufriedenzugeben. Die Einstellung muss dennoch durch eine geeignete Methode geführt und verifiziert werden. Sherline erörtert in seiner Erklärung zum unabhängigen Futter das zentrierungsbasierte Einstellen mit einer Messuhr; dies ist eine Beschreibung der eigenen Ausrüstung, kein Einrichtungsverfahren für ein ED1-Modul und keine Erlaubnis, bewusst außermittiges Material zu bearbeiten.
Es ist auch möglich, sehr konsequent die falsche Referenz zu wählen. Das wiederholte Greifen derselben Außenfläche beweist nicht die Lage eines anderen Merkmals, und der Wechsel zu unabhängigen Backen identifiziert dieses Merkmal nicht automatisch. Die Anforderungen der Konstruktion sollten bestimmen, welche Beziehung hergestellt werden muss, bevor ein Mechanismus ausgewählt wird, um diese herzustellen.
Folglich ist weder die Bezeichnung „selbstzentrierend“ noch eine unabhängige Verstellbarkeit eine universelle Genauigkeitsgarantie. Ein aussagekräftiger Vergleich bezieht sich auf die tatsächliche Anforderung, ein unterstütztes Setup und einen Nachweis der Ergebnisse. Die Anzahl der Backen allein liefert nichts davon.
Anwendung der Unterscheidung auf eine dedizierte rotative CNC-Baugruppe
Ein rotatives CNC-Modul ist mehr als ein isoliert montiertes Futter. Seine Haltekomponenten, Stützen, die Maschinenmontage und die programmierte Bewegung bilden ein einziges Gesamtsystem. Der Rohling muss sicher gehalten werden, während der Fräser und der Halter die vorgesehenen Merkmale erreichen können. Die Wahl eines bekannten Futtermechanismus stellt nicht eigenständig sicher, dass die gesamte Baugruppe zur Maschine oder zum Auftrag passt.
Wenn ein Projekt tatsächlich eine programmierte umlaufende oder mehrseitige Bearbeitung erfordert, ist das ED1-Vier-Achsen-CNC-Rotationsmodul-Kit das dedizierte Zubehör, das mit dem ED1-Desktop-CNC-Fräser evaluiert werden sollte. Seine Aufgabe ist es, gespanntes Material für die rotative CNC-Bearbeitung bereitzustellen. Dies ist kein Grund, die Futterspezifikationen, Backeneinstellverfahren oder Montageoptionen eines anderen Herstellers auf das ED1 zu übertragen.
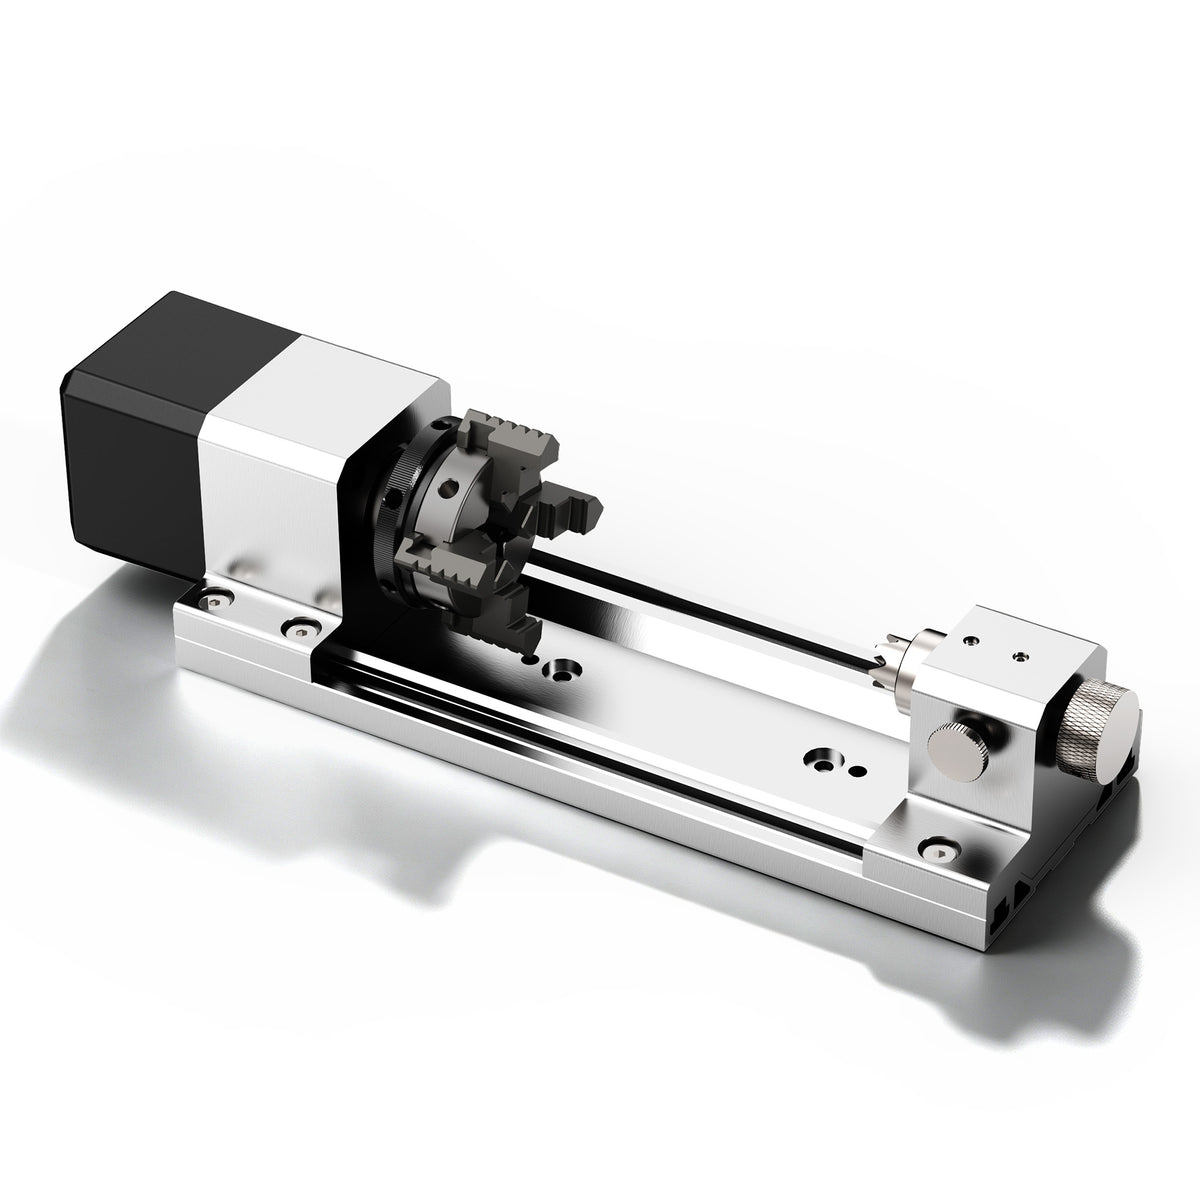
Bei Zubehör, das als abgestimmte Baugruppe geliefert wird, ist die erste Frage, ob die dokumentierte Halteanordnung das Projekt bedient – nicht welches nicht zugehörige Futter substituiert werden könnte. Ein Drehmaschinenfutter und ein Desktop-Rotationsmodul können sich ähneln, während sie unterschiedliche Montage- und Betriebsanforderungen haben. Weder eine übereinstimmende Backenzahl noch ein Katalogdurchmesser begründen eine Austauschbarkeit.
Die physische Kapazität ist eine weitere eigenständige Frage. Eine Maßzeichnung beschreibt das Zubehör und seine angegebenen Grenzen; sie zeigt nicht, dass jede Materialform innerhalb eines angegebenen Durchmessers über geeignete Kontaktmöglichkeiten, Unterstützung und Zugang für den Fräser verfügt. Die Abmessungen helfen bei der Bewertung der Passform, während die Haltermethode bestimmt, wie das Teil fixiert und zur Rotationsachse in Beziehung gesetzt wird.

Jede praktische Einrichtung muss den genauen Maschinen- und Zubehörverfahren folgen, wobei die Spindel gestoppt sein muss und die vorgeschriebene Trennung vom Netz erfolgt sein muss. Sichern Sie das Material und entfernen Sie Einstellwerkzeuge vor dem zugelassenen Betrieb. Allgemeine Drehmaschinenhinweise sind keine Betriebsanleitung für ein CNC-Rotationszubehör, und eine unabhängige Einstellung ist keine Erlaubnis, ein exzentrisches Setup zu improvisieren.
Lesen Sie zuerst die Beschreibung des Mechanismus, identifizieren Sie dann die Greiffläche und das Merkmal, das den Auftrag tatsächlich steuert. Wenn die dokumentierte Baugruppe die erforderliche Beziehung herstellen kann, während das Teil sicher gehalten wird und die Arbeit zugänglich bleibt, hat die Wahl eine praktische Grundlage. Wenn dies nicht der Fall ist, überdenken Sie die zugelassene Haltemethode oder die Vorbereitung des Rohlings. Das Hinzufügen einer Backe – oder das Zählen der bereits vorhandenen – liefert keine fehlende Referenzbeziehung.


