
Eine 4-Achsen-CNC-Fräse und eine gewöhnliche Holzdrehbank sind nicht austauschbar, nur weil sich bei beiden das Holz dreht. Für eine kontinuierliche, rotationssymmetrische Außenkontur ist das gewöhnliche Drechseln möglicherweise der direkte Weg. Wenn das Design jedoch auch programmierte Details entlang des Umfangs oder an definierten Winkelpositionen erfordert, wird das rotative CNC-Fräsen zu einem anderen Verfahren, das in Betracht gezogen werden muss. Das zu fertigende Merkmal – nicht der runde Rohling – gibt den Ausschlag für den Vergleich.
Dieser Vergleich bezieht sich auf eine herkömmliche Holzdrehbank in Kombination mit geführten Handdrechselwerkzeugen, nicht auf jede spezialisierte oder CNC-gesteuerte Drehmaschine. Er setzt zudem voraus, dass die vorgesehene CNC-Einrichtung das Werkstück tatsächlich spannen und das erforderliche Merkmal erreichen kann. Weder ein vertraut aussehendes Spannfutter noch ein digitales Modell stellen diese Bedingungen von sich aus sicher.
Derselbe Umriss kann zwei verschiedene Aufgaben verbergen
Betrachten Sie ein hypothetisches kleines dekoratives Holzbauteil mit einem abgerundeten Außenprofil. In der ersten Version ist die Außenkontur das gesamte Design: Betrachtet man das Bauteil um die Rotationsachse, setzt sich dasselbe Profil rundherum fort. Es gibt keine Inschrift, die in eine bestimmte Richtung weisen muss, und keine lokale Vertiefung, die die Kontur unterbricht. Die Aufgabe besteht darin, diese Rotationsform zu bilden.
Das gewöhnliche Drechseln geht diese Art von Aufgabe an, indem das Holz rotiert, während der Drechsler ein auf einer Werkzeugauflage gestütztes Schneidwerkzeug führt. Die American Association of Woodturners beschreibt den grundlegenden Prozess als das Formen von symmetrischen Objekten um eine Achse. Der Anwender steuert die entstehende Kontur durch die Werkzeugführung und Beobachtung; ein programmiertes Winkelmuster ist nicht Teil dieser Designversion.
Behalten Sie nun dasselbe Außenprofil bei, fügen Sie aber an ausgewählten Positionen entlang der Mitte ein dekoratives Motiv hinzu. Angenommen, ein Motiv muss in dieselbe Richtung weisen wie ein separates Referenzmerkmal an einer anderen Stelle des Bauteils. Dies ist eine hypothetische Designanforderung, kein ED1-Bearbeitungsversuch. Das Bauteil sieht zwar immer noch weitgehend rund aus, aber das Detail hat nun sowohl eine Form als auch eine Ausrichtung. Die Herstellung einer guten abgerundeten Kontur würde diesen zweiten Arbeitsschritt unvollendet lassen.
Das rotative CNC-Fräsen kann für die zweite Aufgabe relevant sein, da der Fräspfad und die winklige Ausrichtung des Rohlings gemeinsam geplant werden können. Ein Muster, das der zylindrischen Oberfläche folgt, unterscheidet sich von einem Merkmal, das an einer ausgewählten Ausrichtung erreicht wird. Die Referenz zu "Wrap-Toolpath" von Autodesk beschreibt das Abbilden eines Pfades um einen spezifizierten zylindrischen Radius; es erklärt auch, dass die Werkzeugrichtung die Geometrie der in einen Zylinder gefrästen Merkmale beeinflusst. Eine optisch ähnliche Vertiefung erfordert nicht zwangsläufig denselben Bearbeitungsansatz.
Das bedeutet nicht, dass jede lokale Dekoration eine vierte Achse erfordert. Eine einzelne Inschrift, die von einer festen Ausrichtung aus erreichbar ist, benötigt möglicherweise gar keinen Rotationsbetrieb. Es bedeutet auch nicht, dass gewöhnliches Drechseln niemals nicht-runde oder verzierte Werkstücke hervorbringen kann: Es gibt spezielle Mehrachsen- und Zierdrehverfahren. Die nützliche Unterscheidung ist das durch das Design erforderliche Verfahren, nicht eine absolute Trennung zwischen schlichten und dekorativen Objekten.
Das Vorbereiten einer Form unterscheidet sich vom Vorbereiten eines Werkzeugpfades
Beim gewöhnlichen Drechseln führt der Anwender das Schneidwerkzeug, während sich die Form entwickelt. Werkzeugkontrolle und die Fähigkeit, die sich verändernde Kontur zu beurteilen, sind zentrale Fertigkeiten. Eine einfach aussehende abgerundete Form ist nicht automatisch eine leichte oder sichere Drechselübung, und die Beschreibung des Prozesses als handgeführt ist nicht die Behauptung, dass die Ergebnisse von Natur aus weniger präzise sind.
Das rotative CNC-Fräsen verlagert einen Großteil der Vorbereitung vor den eigentlichen Schnitt. Geometrie, Fräser, Spannvorrichtung und Werkzeugpfad müssen eine funktionsfähige Kombination bilden, bevor das Programm abläuft. Das digitale Design muss das tatsächliche Merkmal ausdrücken, einschließlich der Beziehung zwischen seiner Position und der Referenz des Teils. Ein dekoratives Bild, das auf einem Modell platziert wurde, ist noch kein Bearbeitungsplan.
Für das hypothetische Bauteil ändert dies, welche Vorbereitung sinnvoll ist. Wenn die einzige Anforderung das kontinuierliche abgerundete Profil ist, bietet das Erstellen eines rotativen Fräsmodells keinen zusätzlichen Nutzen. Wenn das Design das positionierte Motiv erfordert, hat die digitale Arbeit einen definierten Zweck: das Beschreiben dieses Details und seiner Position. Es lohnt sich dann, eine Maschinen- und Pfadstrategie zu bewerten, die dazu in der Lage ist, anstatt CNC-Vorbereitungen nur deshalb hinzuzufügen, weil der Rohling zylindrisch ist.
Spezifische CAM-Methoden haben ebenfalls Grenzen. Die von Autodesk beschriebene Zylinder-Wrap-Funktion erfordert einen Zylinder, keinen Kegel oder eine unregelmäßige Oberfläche. Diese Einschränkung gehört zur dokumentierten Methode; es ist keine Regel, dass bei allen rotativen Bearbeitungen dieselbe Geometrie verwendet werden muss. Ebenso legt die Dokumentation nicht fest, welche Software-Edition, welcher Postprozessor oder welche Maschinenkonfiguration ein bestimmtes Projekt unterstützt. Das sind von der Kenntnis der Anforderungen des Merkmals unabhängige Voraussetzungen.
Eine CNC-Holzdrehbank ist eine weitere Kategorie, die nach eigenen Kriterien bewertet werden muss. Die Automatisierung eines Drehprozesses macht ihn nicht gleichwertig mit einer rotativ ausgestatteten Fräse, und die Fähigkeiten einer spezialisierten Maschine können nicht allein aufgrund des Namens auf ein Desktop-Zubehör übertragen werden. Der Vergleich tatsächlicher Prozesse ist nützlicher, als „CNC“ als eine einzige, von jeder Maschine geteilte Fähigkeit zu behandeln.
Ein gedrehter Rohling muss weiterhin ein bearbeitbarer CNC-Rohling sein
Ein "Drehen-dann-Fräsen"-Weg kann sinnvoll sein, wenn die abgerundete Form und das programmierte Detail tatsächlich von unterschiedlichen Prozessen profitieren. Aber das Teil, das die erste Maschine verlässt, muss für den nächsten Arbeitsschritt geeignet sein. Der Transfer führt ein neues Spann- und Referenzproblem ein; es verschwindet nicht, nur weil der Rohling bereits rund ist.
Kehren wir zum hypothetischen dekorativen Bauteil zurück. Das Drehen seines Außenprofils mag die Rotationsform vervollständigen, aber der spätere Fräsvorgang benötigt immer noch Material, das gegriffen oder gestützt werden kann, ohne das Motiv zu verdecken. Wenn der erste Prozess jeden geeigneten Kontaktbereich entfernt, bietet die attraktive fertige Kontur möglicherweise keine praktikable Möglichkeit mehr, den zweiten Arbeitsschritt durchzuführen. Das Freihalten eines Bereichs für die Spannung ist nur nützlich, wenn die spätere Einrichtung ihn tatsächlich nutzen kann.
Die Ausrichtung ist ein separates Problem. Wenn das Motiv auf einem ansonsten merkmalslosen Zylinder in jede Richtung weisen kann, gibt es möglicherweise keine bestehende Winkelbeziehung zu wahren. Wenn es mit einem Referenzmerkmal fluchten muss, muss die nächste Einrichtung diese Beziehung herstellen. Der runde Umriss allein identifiziert nicht, welche Richtung vorne sein soll. Das Umspannen des Teils bewahrt für sich genommen keine Winkelreferenz und stellt keine Ausrichtung sicher.
Das Referenzmerkmal muss nicht durch Drehen entstanden sein, und man sollte nicht davon ausgehen, dass gewöhnliches Drehen eine flache Facette erzeugt. Entscheidend ist, ob die erforderliche Referenz verfügbar und aussagekräftig bleibt, wenn das Teil für das Fräsen gespannt wird. Wenn ein vorheriger Arbeitsschritt sie entfernt oder wenn die neue Spannung sie verdeckt, müssen das Design oder die Reihenfolge überdacht werden, bevor das dekorative Detail festgelegt wird.
Der Werkzeugzugang kann sich während des Transfers ebenfalls ändern. Ein Merkmal mag im Modell klar sein, liegt aber zu nah an der gewählten Spannung oder Stütze, sobald der tatsächliche Rohling installiert ist. Seine Position relativ zum Spannfutter, zur Stütze, zum Fräser und zur Halterung ist während der geplanten Bewegung entscheidend. Die Kombination von Prozessen ist daher eine konditionale Wahl: Sie ist nur dann nützlich, wenn das teilfertige Bauteil für die verbleibende Arbeit stützbar, lokalisierbar und zugänglich bleibt.
Wo das ED1 4-Achsen-Kit in die Entscheidung einfließt
Sobald ein Projekt einen echten Bedarf für rotativen CNC-Zugang hat, ist das ED1 4-Achsen-CNC-Rotationsmodul-Kit das dedizierte Zubehör, das für die ED1 Desktop-CNC-Fräse bewertet werden sollte. TwoTrees präsentiert die rotativen Anwendungen der passenden Plattform in Bezug auf Zylinder, gekrümmte Objekte und mehrseitiges Fräsen. Das ist eine CNC-Fräsaufgabe, kein Grund, das Zubehör als Holzdrehbank zu behandeln oder handgeführte Drechselwerkzeuge oder eine Werkzeugauflage an der Fräse hinzuzufügen.
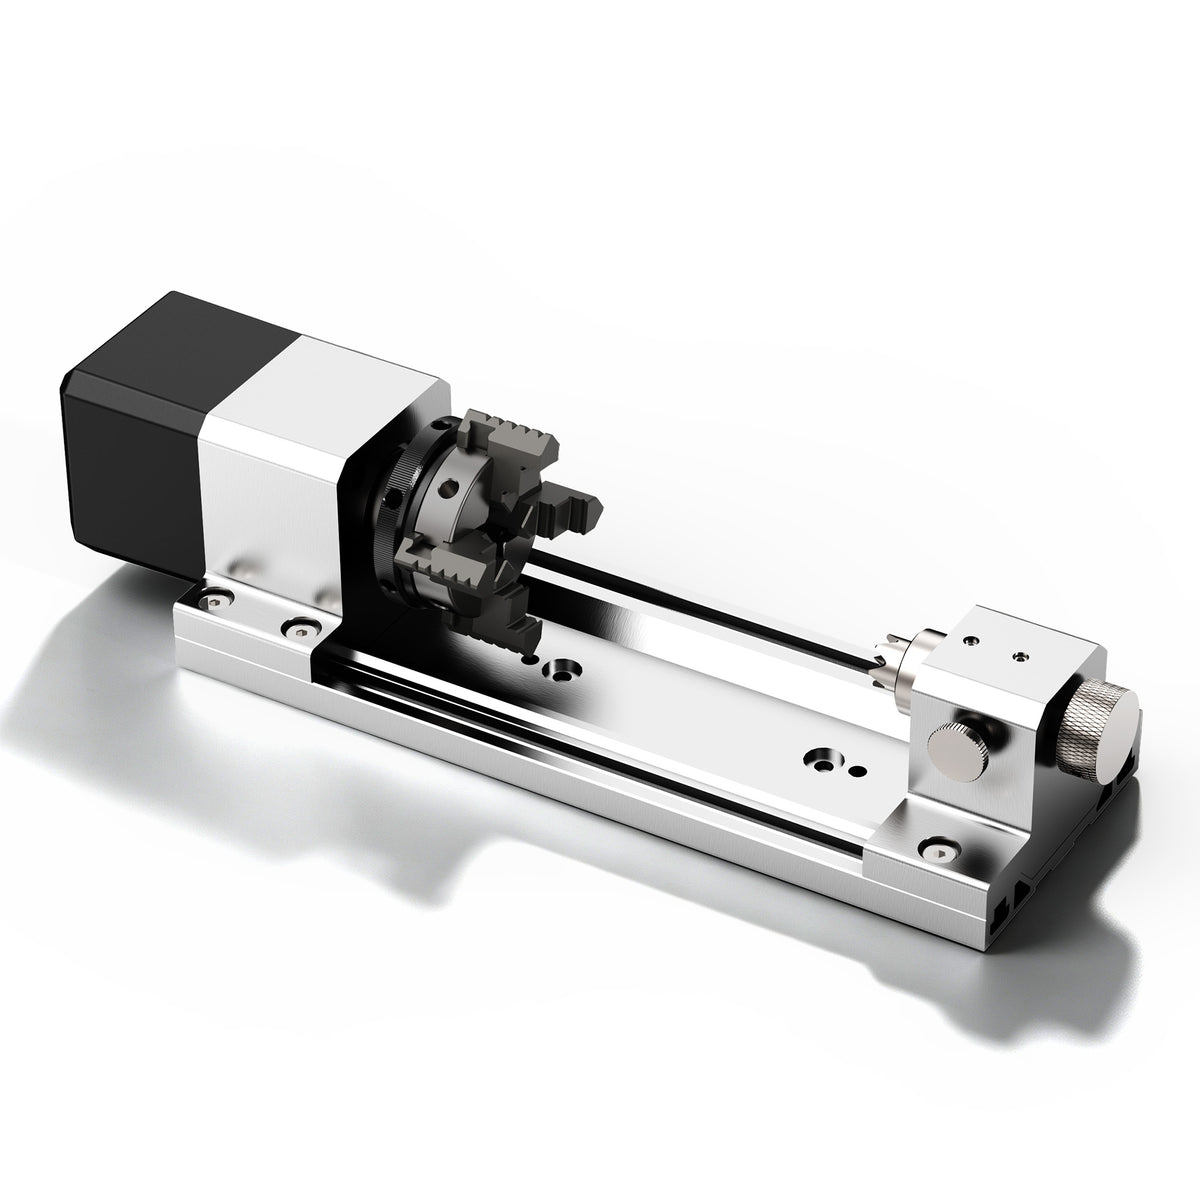
Die ED1-Seite listet maximale A-Achsen-Spannweiten von 100 mm Länge und 50 mm Durchmesser auf. Dies sind vom Hersteller angegebene Spannungsgrenzen, keine Garantie, dass ein Design mit diesen Abmessungen vollständig bearbeitet werden kann. Rohmaterial, Spann- und Stützreserven, Werkzeugreichweite, Halterung und der erforderliche Fräserpfad tragen alle zur tatsächlichen Eignung für das Projekt bei.

Für das dekorative Bauteil wird das Zubehör relevant, wenn das geplante Detail tatsächlich davon profitiert, das Teil um seinen Umfang zu präsentieren. Es löst kein Problem der Unzugänglichkeit, bietet keine fehlende Transferreferenz und macht nicht jede Oberfläche für den Fräser zugänglich. Bewerten Sie die dedizierte Hardware anhand dieser verbleibenden Anforderungen, anstatt die Verfügbarkeit eines Rotationskits das Design bestimmen zu lassen.
Die Version mit schlichtem Profil und die Version mit positioniertem Motiv können daher zu unterschiedlichen Entscheidungen führen, obwohl sie von ähnlichen Rohlingen ausgehen. Die erste kann fertiggestellt werden, wenn ihre Rotationskontur die Designanforderung erfüllt. Die zweite benötigt noch das lokale Detail und seine beabsichtigte Ausrichtung. Wenn diese zweite Aufgabe nach dem Drehen nicht mehr gespannt und referenziert werden kann, ändern Sie die Reihenfolge, erhalten Sie einen geeigneten Bereich, wo das Design dies zulässt, oder überdenken Sie den Prozess, bevor Sie das Material wegfräsen, das zur Fertigstellung benötigt wird. Eine erfolgreiche Prozesswahl berücksichtigt das noch zu fertigende Merkmal, nicht nur die bereits erzielte Form.


