
Parallelunterlagen für CNC-Schraubstöcke dienen dazu, ein Werkstück in einer geeigneten Schraubstockanordnung anzuheben und zu stützen. Die Spannbacken sorgen weiterhin für den seitlichen Halt. Die Wahl einer höheren Unterlage kann zwar mehr Material über den Spannbacken freilegen, gleichzeitig jedoch den verbleibenden Halt zwischen den Backen verringern. Die nützliche Höhe ist diejenige, die den geplanten Schnitt ermöglicht und gleichzeitig eine angemessene Einspannung beibehält – nicht einfach die Höhe, bei der am meisten Material sichtbar ist.
Dieser Kompromiss erklärt, warum ein Rohling nach dem Anheben zwar leichter zu bearbeiten erscheint, die Aufspannung aber nicht zwangsläufig besser wird. Die Überstehhöhe, die Unterstützung an der Unterseite und der seitliche Halt sind unterschiedliche Parameter. Jeder dieser Punkte muss für den Rohling und den Bearbeitungsvorgang sinnvoll gewählt werden.
Was Unterlagen stützen – und was die Spannbacken halten
Haas Tooling beschreibt Parallelunterlagen als Stützen für Werkstücke, die in einen Schraubstock oder auf einen Maschinentisch gespannt werden. In einer geeigneten Schraubstockkonfiguration definieren sie die Höhe der Werkstückunterseite. Sie ersetzen nicht den Kontakt der Spannbacken mit den Seitenflächen. Eine Unterlage kann die Oberseite zwar in eine günstige Position bringen, doch der seitliche Kontakt könnte für die geplante Bearbeitung weiterhin ungeeignet sein.
Denken Sie an einen rechteckigen Rohling, in dessen Oberseite eine Tasche gefräst werden soll. Die Unterseite benötigt eine geeignete Auflage, die Seitenflächen müssen ausreichend fixiert sein und das Werkzeug benötigt Zugang zu der Tasche. Die Beantwortung nur der ersten Frage – wo die Unterseite aufliegt – beantwortet nicht die beiden anderen. Auch das Wort „Parallelunterlage“ sagt nichts über die Toleranz der fertigen Tasche aus.
Wenn Sie eine solche Bearbeitung auf einer ED1 planen, ist die TwoTrees ED1 Aluminium-Schraubstock-Befestigung der dedizierte Schraubstock, der für die Einspannvorrichtung in Betracht gezogen werden sollte. Entscheiden Sie, wie der eigentliche Rohling gehalten wird, bevor Sie eine zusätzliche Unterstützung wählen. Man sollte nicht davon ausgehen, dass ein allgemeiner Fräsparallel-Satz in einen bestimmten Schraubstock passt, nur weil beide für CNC-Arbeiten verkauft werden.
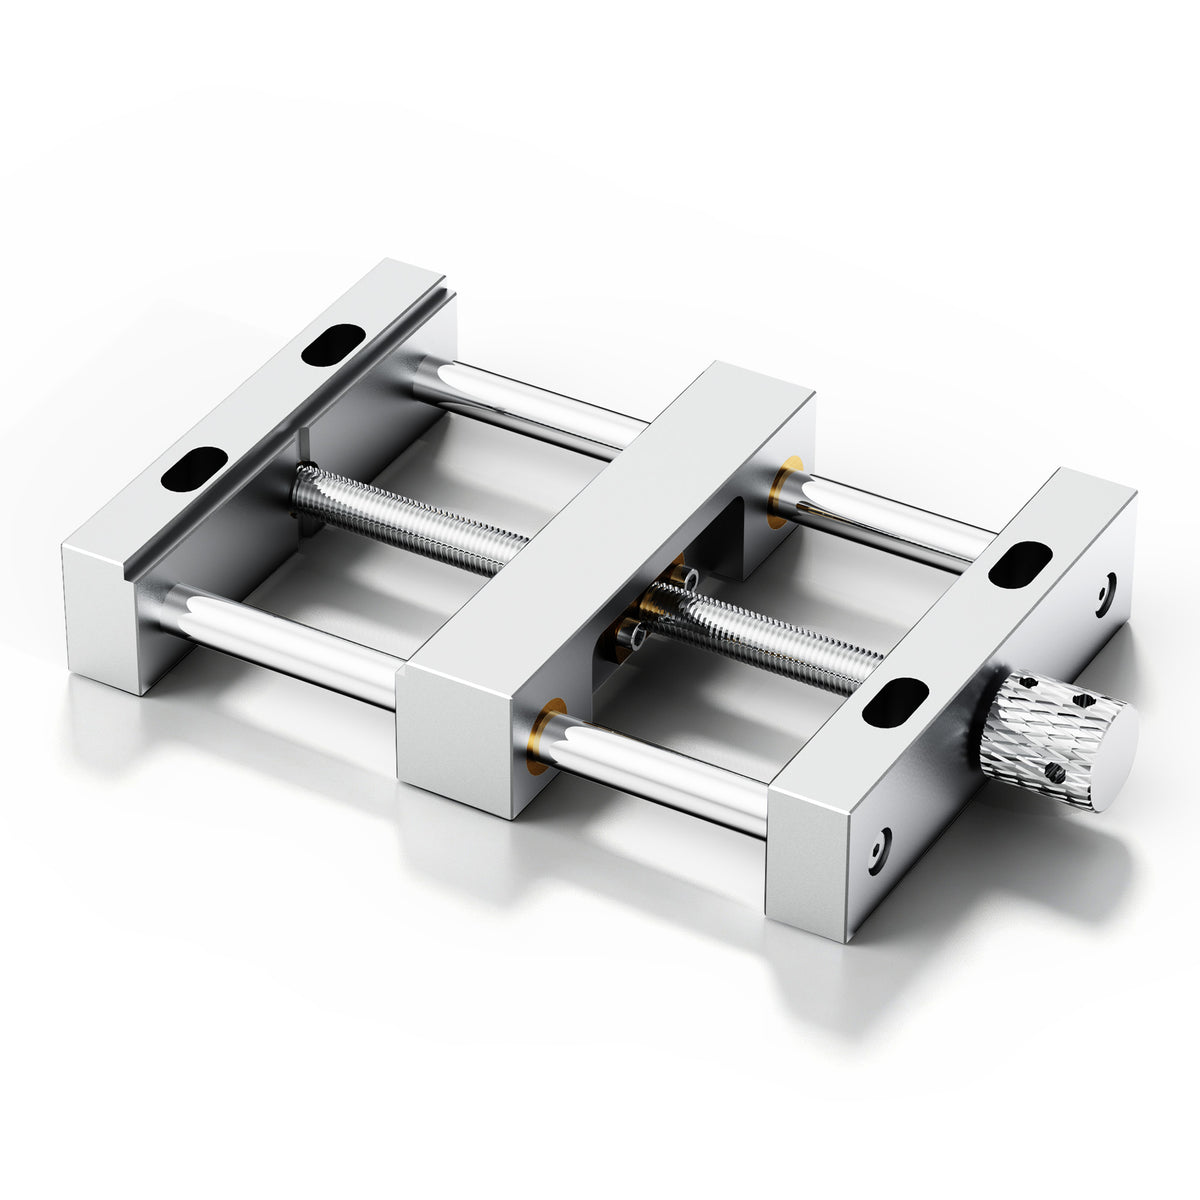
Das Anheben des Rohlings erkauft Freiraum mit potenzieller Einbuße an Spannfläche
Der Leitfaden zur Werkstückfixierung der UNSW identifiziert das grundlegende Höhenproblem: Wenn das Material zu niedrig positioniert ist, kann der Schaftfräser mit den Backen kollidieren; ist es zu hoch positioniert, wird es möglicherweise nicht ausreichend gehalten. Es ist kein Wettbewerb zwischen einer universell guten niedrigen und einer universell guten hohen Position. Der Bearbeitungsvorgang bestimmt, was freigelegt werden muss, und die Einspannvorrichtung bestimmt, was gehalten werden kann.
Ein hypothetisches Geometriemodell macht diesen Kompromiss leichter verständlich. Stellen Sie sich einen rechteckigen Rohling mit flachem Boden, geraden vertikalen Seiten und geraden Kontaktflächen für die Spannbacken vor. Messen Sie jede Höhe von derselben Bezugsebene aus. Nehmen wir an, die Oberkante der Spannbacken liegt bei 25 mm, die Oberseite der Unterlage bei 10 mm und die Werkstückdicke beträgt 18 mm. Dies sind fiktive Maße zur Erläuterung, keine ED1-Maße oder eine empfohlene Einrichtung.
Die Oberkante des Werkstücks liegt dann bei 10 + 18 = 28 mm. Es steht 3 mm über den Spannbacken. Zwischen der Höhe der Unterlage und der Oberkante der Spannbacken besteht ein potenzieller vertikaler Kontaktbereich von 25 − 10 = 15 mm. Dieser Wert beschreibt die Überlappung in diesem vereinfachten Modell; er misst nicht die tatsächliche Kontaktfläche und beweist auch keine ausreichende Haltekraft.
Erhöhen Sie nun die Unterlage auf 16 mm, ohne den Rohling oder die Spannbacken zu ändern. Die Oberkante liegt dann bei 16 + 18 = 34 mm, womit 9 mm über den Spannbacken freiliegen. Der potenzielle vertikale Kontaktbereich beträgt nun 25 − 16 = 9 mm. Durch das Anheben des Rohlings um 6 mm wurden 6 mm an Freiraum gewonnen, während 6 mm an potenziellem Kontaktbereich der Spannbacken verloren gingen. Der zusätzliche Zugang wurde durch ein verändertes Kontaktverhältnis erreicht, nicht durch eine erhöhte Haltekapazität.
Keine der beiden Positionen wird als sicher oder geeignet eingestuft. Ein realer Schraubstock kann Entlastungen, Stufen oder andere Kontaktgeometrien aufweisen, die dieses idealisierte Beispiel nicht darstellt. Ein realer Rohling liegt möglicherweise nicht über seine gesamte scheinbare Überlappung hinweg an den Spannbacken an. Die Berechnung erklärt, warum die Höhe wichtig ist; der tatsächliche Schraubstock, der Rohling, die zulässige Unterlage und der Arbeitsvorgang bestimmen, ob eine bestimmte Aufspannung akzeptabel ist.
Das Beibehalten eines gemeinsamen Bezugspunktes ist für diese Erklärung wesentlich. Die angegebene Höhe einer Parallelunterlage ist lediglich ein Bauteilmaß. Entscheidend für die Aufspannung ist die resultierende Position des abgestützten Rohlings relativ zu den Spannbacken. Mischen Sie niemals eine vom Maschinentisch gemessene Höhe mit einer, die von einer anderen Auflagefläche gemessen wurde, und betrachten Sie die Differenz nicht als aussagekräftig.
Wählen Sie den Freiraum für den Schnitt, nicht nur für die unbearbeitete Oberseite
Eine angehobene Oberseite mag zu Beginn zugänglich sein, während der geplante Vorgang später jedoch in den Bereich eindringt, der von einer Spannbacke eingenommen wird. Kehren wir zum hypothetischen niedrigen Beispiel zurück, mit der Oberseite bei 28 mm und der Spannbackenoberkante bei 25 mm. Wenn bei einem Planfräsvorgang 2 mm von der Oberseite abgetragen werden, läge die neue Fläche bei 26 mm. Bei einem Abtrag von 4 mm läge sie bei 24 mm, also unterhalb der Ebene der Spannbackenoberkante. Dies ist Geometrie, keine Empfehlung, einen dieser Schnitte zu versuchen.
Das Überschreiten dieser Ebene bedeutet nicht, dass jeder mögliche Werkzeugweg zwangsläufig eine Spannbacke treffen muss; auch die horizontale Position spielt eine Rolle. Es bedeutet jedoch, dass die ursprünglichen 3 mm Freiraum nicht unverändert in die Entscheidung über den Freiraum übernommen werden können. Ein breiter Planfräsweg über einen Backenbereich hinweg und eine kleine, innerhalb der Werkstückoberseite liegende Tasche werfen unterschiedliche räumliche Fragen auf. Der erforderliche Zugang bezieht sich auf den gesamten geplanten Pfad, nicht nur auf die Ausgangsfläche.
Eine Seitenkontur stellt eine weitere Unterscheidung dar. Das Anheben des Rohlings legt zwar ein Band seiner Seite frei, macht aber den von den Spannbacken belegten Teil nicht für die Bearbeitung zugänglich. Wenn das Design erfordert, dass eine Kontur durch diesen eingespannten Bereich fortgesetzt wird, löst eine höhere Unterlage allein den Konflikt zwischen dem Merkmal und der Einspannung nicht. Der Bearbeitungsvorgang oder die Einspannvorrichtung müssen überdacht werden.
Auch die Fräserspitze ist nur ein Teil der beweglichen Baugruppe. Der Rest des Fräsers und der Aufnahme benötigen entlang der beabsichtigten Bewegung ausreichend Freiraum. Umgekehrt kann eine Unterlage unter dem Rohling Platz beanspruchen, der für ein Durchgangsmerkmal oder einen anderen Teil des Vorgangs benötigt wird. Das Anheben des Materials verändert dessen Verhältnis zu den Spannbacken; es schafft nicht unabhängig davon überall sonst Freiraum.
Für eine ED1 Desktop-CNC-Fräse sollten Sie den Schraubstock, das Material, die beabsichtigten Unterlagen und die Werkzeuge als eine einzige Anordnung innerhalb der Maschine betrachten. Der nominelle Z-Verfahrweg ist keine fertige Toleranz für diese montierte Konfiguration. Die relevante Frage ist, ob der erforderliche Vorgang in der tatsächlichen Konfiguration erreicht werden kann, während das Werkstück ordnungsgemäß gehalten wird.

Wenn eine andere Unterlagenhöhe nicht die Lösung ist
Das rechteckige Beispiel geht davon aus, dass eine Unterseite auf den vorgesehenen Stützen aufliegen kann. Eine bereits ausgehöhlte Unterseite ändert diese Annahme. Wenn die vorgeschlagenen Unterlagen auf einen Hohlraum statt auf die vorgesehene Auflagefläche treffen, hat die Wahl einer attraktiveren Höhe die Stützproblematik nicht gelöst. Ein unregelmäßiger oder biegsamer Rohling benötigt ebenfalls eine seiner tatsächlichen Geometrie entsprechende Anordnung, keine gewohnheitsmäßige Berechnung für einen rechteckigen Block.
Deshalb ist die Auswahl von Parallelunterlagen mehr, als nur eine Stange zu finden, die die gewünschte Höhe erreicht. Die Stützen müssen zur vorgesehenen Auflage des Schraubstocks und zum Rohling passen, ohne mit dem Arbeitsvorgang zu kollidieren. Ihre Anwesenheit ist keine Erlaubnis, Stapel zu improvisieren oder ungeeignete Stützen zu ersetzen. Befolgen Sie die Verfahren für die installierte Ausrüstung, anstatt genehmigte Kontaktflächen aus einem Produktfoto abzuleiten.
Möglicherweise gibt es in der aktuellen Anordnung keinen nützlichen Kompromiss. Wenn ein Absenken des Materials den erforderlichen Schnitt behindert und ein Anheben zu einer unzureichenden Fixierung führt, ist die Lösung nicht automatisch eine noch höhere Unterlage oder eine größere Spannkraft. Es kann notwendig sein, den Bearbeitungsvorgang neu aufzuteilen oder die Art und Weise, wie der Rohling gehalten wird, zu ändern. Diese Entscheidung ergibt sich aus dem zu bearbeitenden Merkmal und der verfügbaren Einspanngeometrie, nicht aus einem universellen Mindestwert für den Kontaktbereich.
Nehmen Sie manuelle Einrichtungsänderungen nur bei stillstehender Spindel vor und befolgen Sie die Maschinen- und Schraubstockverfahren, einschließlich der vorgeschriebenen Sicherheitsisolierung. Sichern Sie das Werkstück und behalten Sie die erforderlichen Schutzsysteme bei. Gehen Sie nicht an die Grenzen, indem Sie absichtlich nah an einer Spannbacke schneiden, greifen Sie nicht in Richtung eines beweglichen Werkzeugs und entfernen Sie keine Unterlagen, während die Bearbeitung läuft.
Eine nützliche Unterlagenhöhe hinterlässt eine kohärente Anordnung: Die Unterseite liegt wie vorgesehen auf, die Spannbacken halten ausreichend Material, und der geplante Vorgang hat den benötigten Zugang, während Material abgetragen wird. Wenn das Anheben des Rohlings ein Verhältnis verbessert, aber ein anderes zunichtemacht, überarbeiten Sie die Anordnung, bevor Sie mit dem Schneiden beginnen.


