
Ein mittig schneidender Schaftfräser verfügt über mindestens eine Stirnschneide, die bis zu seiner Rotationsachse reicht. Ein nicht mittig schneidender Schaftfräser lässt einen zentralen, nicht schneidenden Bereich aus. Diese Unterscheidung ist wichtig, wenn ein Schnitt in massivem Material begonnen wird: Der Fräser benötigt an der Stelle, an der Material entfernt werden muss, eine Schneide, nicht nur Schneiden an seinem Außenumfang.
Die Geometrie des mittig schneidenden Fräsers ermöglicht diesen zentralen Schneidvorgang, aber sie ist keine allgemeingültige Anweisung zum direkten Eintauchen. Eine sinnvolle Entscheidung kombiniert die Gestaltung der Stirnseite mit dem zu Beginn der Bewegung vorhandenen Material sowie den zulässigen Anwendungen des jeweiligen Werkzeugs. Zwei Schaftfräser, die von der Seite betrachtet ähnlich aussehen, können unterschiedliche Einstiegspläne erfordern.
Blicken Sie über die Spiralnuten hinaus
Die Spiralnuten, die entlang eines Schaftfräsers sichtbar sind, beschreiben seine Spannuten, nicht alles, was an seiner Stirnseite geschieht. Nutanzahl, Schneiddurchmesser und eine flache Stirnform beschreiben jeweils ein anderes Merkmal. Nichts davon allein stellt sicher, dass eine Schneide bis zur Achse reicht. Sundis Erklärung zu mittig und nicht mittig schneidenden Schaftfräsern macht diesen Unterschied an der Stirnseite deutlich.
Deshalb ist eine Bezeichnung wie „2-schneidiger Spiralfräser“ nützlich, aber unvollständig, um zu entscheiden, wie ein Arbeitsgang beginnt. Sie identifiziert eine Fräserfamilie; sie macht nicht jedes Mitglied dieser Familie austauschbar. Wenn Sie TwoTrees CNC-Fräser und Schaftfräser durchstöbern, unterscheiden Sie zwischen der Geometrie, die für das fertige Bauteilmerkmal benötigt wird, und der Geometrie, die für den ersten Einstieg in das Material erforderlich ist.

Ein gerades Eintauchen in volles Material führt die Stirnseite sowohl unter das Zentrum des Werkzeugs als auch an dessen Umfang an das Material heran. Ein zentraler Bereich ohne Schneidgeometrie kann nicht durch die Wahl eines anderen Vorschubfeldes im CAM in eine Schneide verwandelt werden. Umgekehrt bedeutet eine Schneide, die bis zum Zentrum reicht, nicht, dass eine geeignete Eintauchrate vorliegt oder dass Späne aus dem geplanten Merkmal entweichen können.
Das Zentrum dreht sich, wandert aber nicht auf einer Kreisbahn
Die Spindeldrehzahl kann diese Unterscheidung kontraintuitiv erscheinen lassen. Das gesamte Werkzeug dreht sich als Einheit, warum sollte sich also das Zentrum anders verhalten als die Außenseite? Jeder Punkt vollendet die gleiche Anzahl an Umdrehungen, legt aber nicht die gleiche Strecke zurück. Ein Punkt nahe dem Umfang beschreibt einen großen Kreis; ein Punkt nahe der Achse einen viel kleineren.
Sandvik Coromant unterscheidet die Spindeldrehzahl, gemessen in Umdrehungen pro Minute, von der Schnittgeschwindigkeit, der Oberflächengeschwindigkeit an der Schneide. Die Fräsformeln berücksichtigen auch den effektiven Schneiddurchmesser. Der zugrunde liegende Zusammenhang der Kreisbewegung lässt sich als v = 2πrn schreiben, wobei r der Abstand zur Achse ist, n die Umdrehungen pro Minute und v die tangentiale Strecke pro Minute in konsistenten Längeneinheiten.
Bei gleicher Drehzahl hat ein Punkt auf halbem Weg zwischen Achse und Außenradius die halbe Tangentialgeschwindigkeit des äußeren Punktes. Direkt an der Achse ist die rotierende tangentiale Komponente null. Dies ist ein geometrischer Vergleich, keine Empfehlung für Schnittparameter. Er erklärt, warum ein Drehzahlwert für die Spindel nicht für die gesamte Stirnseite identische Schnittbedingungen beschreibt.
Null rotierende Tangentialgeschwindigkeit bedeutet nicht null Bewegung in Richtung des Materials. Während eines axialen Vorschubs bewegt sich der Fräser dennoch entlang seiner Achse vorwärts. Rotation und Translation sind unterschiedliche Bewegungen, und die Stirngeometrie muss das Material berücksichtigen, auf das während dieses Vorschubs getroffen wird. Eine Erhöhung der Drehzahl kann keine Schneide dort liefern, wo ein nicht mittig schneidendes Werkzeug keine hat.
Behalten Sie die Aussparung, ändern Sie den Schnittbeginn
Stellen Sie sich eine hypothetische kleine Holzplatte mit einer flachen Aussparung vor, die an allen Seiten umschlossen ist. Vor der Bearbeitung befindet sich an der Startposition massives Holz. Wenn die geplante erste Bewegung direkt an dieser Stelle eintaucht, ist unter dem gesamten Werkzeugende, einschließlich des zentralen Bereichs, Material vorhanden. Der geplante Taschenboden mag flach sein, aber ein Fräser mit flacher Stirn beantwortet allein noch nicht die Frage des Einstiegs.
Ein mittig schneidender Schaftfräser erfüllt diese spezifische geometrische Anforderung. Die weitere Anwendungsentscheidung betrifft das genaue Werkzeug, das Material, den Eingriff und die Spanabfuhrbedingungen. Die Diskussion von KYOCERA SGS über Tauch- und Rampenfräsen betont, dass die Strategie zur Werkzeuggeometrie und den Bearbeitungsbedingungen passen muss. Die Kennzeichnung „mittig schneidend“ ist ein Teil dieser Entscheidung, kein Ersatz dafür.
Ändern wir nun die hypothetische Aussparung so, dass sie am Rand der Platte offen ist. Die gewünschte Boden- und Wandoberfläche mag ähnlich sein, doch das Werkzeug kann potenziell außerhalb des Materials beginnen und seitlich auf der vorgesehenen Fräsebene eintreten. Es muss seinen Startpunkt nicht zwingend durch das Eintauchen durch eine volle Scheibe aus massivem Material erzeugen.
Das macht die Unterscheidung „nicht mittig schneidend“ auf eine andere Weise relevant. Die Frage ist nun, ob der geplante Ansatz und das verbleibende Material den nicht schneidenden Bereich frei halten, während die wirkenden Schneiden korrekt eingreifen. Ein nicht mittig schneidendes Werkzeug kann eine legitime Rolle beim seitlichen Fräsen haben; es ist nicht einfach eine minderwertige Version eines mittig schneidenden Werkzeugs. Die Ausgangsgeometrie hat die Anforderungen an die Stirnseite verändert.
Ein bereits freigeräumter Hohlraum ändert dieselbe Frage nach der Materialposition. Sein Vorhandensein in der Zeichnung reicht nicht aus: Der tatsächlich leere Bereich muss das Werkzeug und die geplante Bewegung aufnehmen können. Eine kleine Öffnung, die unter einem Teil des nicht schneidenden Bereichs Material stehen lässt, lässt dieses verbleibende Material nicht verschwinden. Denken Sie an das Material, auf das das Werkzeug tatsächlich treffen wird, anstatt jedes Loch als äquivalent zu einem freigeräumten Einstiegsraum zu betrachten.
Diese Beispiele sind konzeptionelle Vergleiche, keine Anweisungen zur Ausführung eines bestimmten Werkzeugwegs. Sie zeigen, warum zwei ansonsten ähnliche Aussparungen unterschiedliche Startstrategien erfordern können und warum ein für die endgültigen Wände und den Boden gewähltes Werkzeug auch für das Erreichen dieser geeignet sein muss.
Planen Sie den Einstieg als Teil des ED1-Vorgangs
Rampe kombiniert seitliche und axiale Bewegung; ein helikaler Einstieg folgt einem kreisförmigen Abstieg. Diese Pfade ändern den Eingriff, aber keiner ist eine automatische Lösung für jedes nicht mittig schneidende Werkzeug. Die für den Fräser bewerteten Einstiegsmodi und der im Merkmal verfügbare Platz bestimmen weiterhin die Wahl. Eine Helix, die auf dem Bildschirm passt, stellt für sich genommen noch keinen geeigneten physikalischen Eingriff sicher.
Führen Sie für eine Platte, die auf der ED1 geschlossenen Desktop-CNC-Fräse geplant ist, die Einstiegsentscheidung durch jeden Vorgang fort. Ein Schruppwerkzeug und ein Schlichtwerkzeug können unterschiedliche Bereiche desselben Teils anfahren. Der akzeptierte Start des Schruppwerkzeugs qualifiziert nicht automatisch ein späteres Werkzeug, das in ein kleineres Merkmal absteigt, selbst wenn beide Werkzeuge zur selben allgemeinen Fräserfamilie gehören.
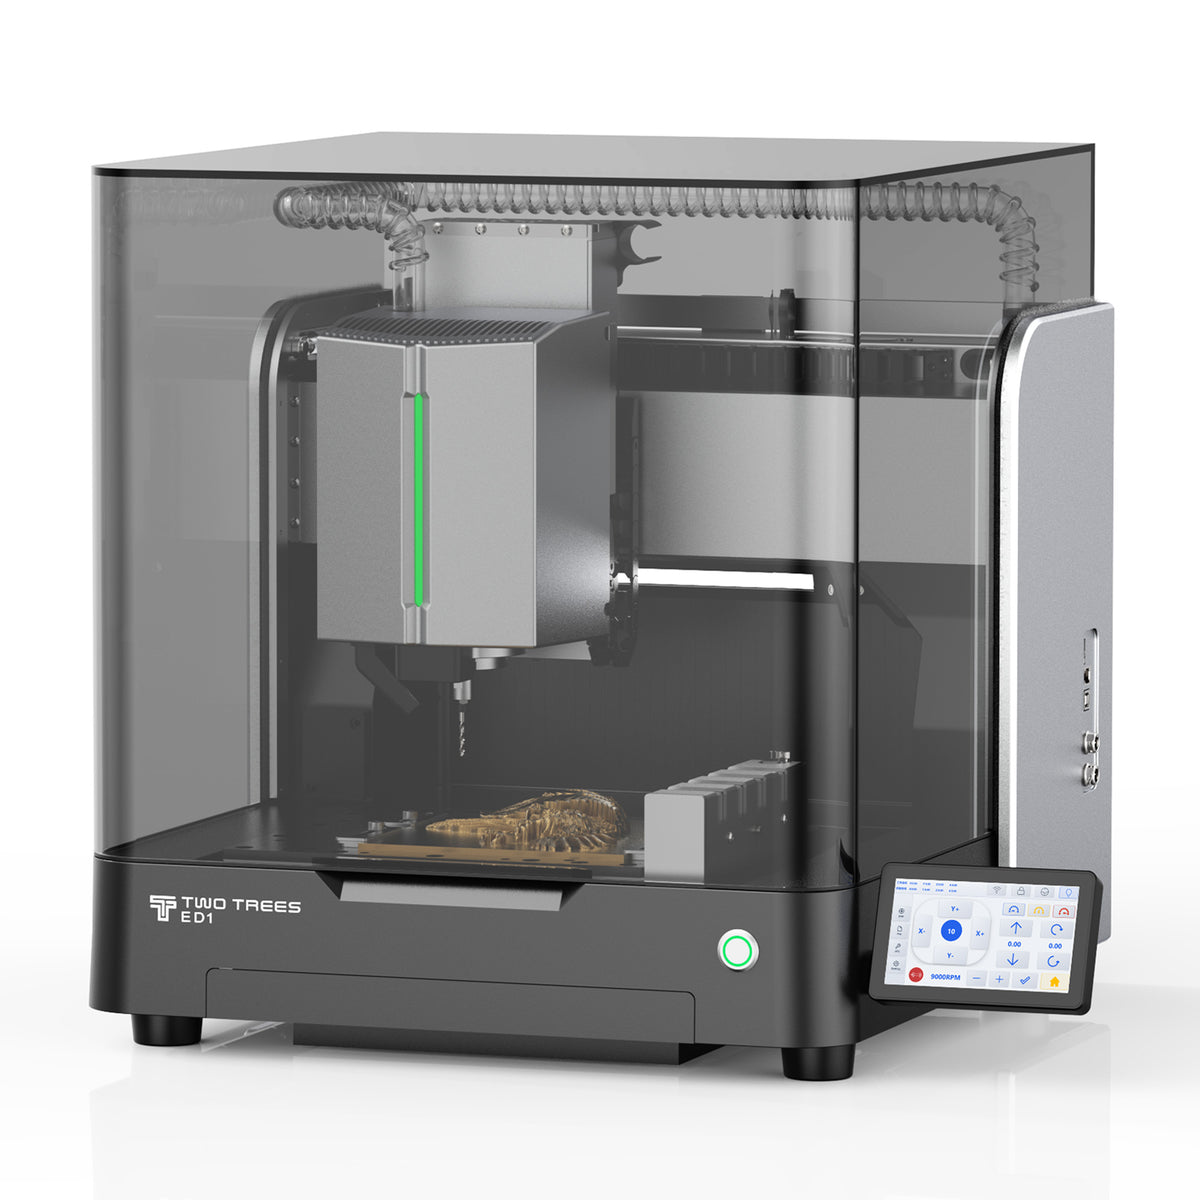
Ein automatischer Werkzeugwechsler handhabt den Werkzeugtausch. Er ändert nicht die Stirngeometrie eines Fräsers oder macht seine Einstiegsfähigkeit identisch mit dem Werkzeug, das zuvor verwendet wurde. Ebenso beantwortet das Anpassen eines Schafts an eine unterstützte Aufnahme eine Frage der Passgenauigkeit, nicht die separate Frage, ob die Stirnseite eine gewählte Bewegung unterstützt. Halten Sie diese Entscheidungen miteinander verbunden, ohne eine von ihnen als Beweis für die anderen zu betrachten.
Stoppen Sie vor einer manuellen Inspektion oder Werkzeugarbeit die Spindel und trennen Sie das Gerät sicher gemäß dem Verfahren des Herstellers. Verwenden Sie die spezifizierte Werkstückspannung, Absaugung und Schutzmaßnahmen und beaufsichtigen Sie die Bearbeitung. Versuchen Sie nicht, einen ungeeigneten Einstieg zu überwinden, indem Sie eine Schutzvorrichtung umgehen oder das Werkzeug durch eine instabile Bewegung zwingen.
Die nützliche Klassifizierung ist daher an das beim Einstieg vorhandene Material gebunden. Wenn die Achse auf ungebrochenes Material treffen muss, wählen Sie ein Werkzeug und eine unterstützte Startstrategie, die diese Arbeit leisten können. Wenn der Zugang von außerhalb des Materials oder ein bestehender freigeräumter Bereich den Eingriff ändert, beurteilen Sie diese tatsächliche Geometrie. Nutanzahl, höhere Drehzahl und ein anderer CAM-Pfad können keine Schneidwirkung liefern, die das Werkzeug nicht besitzt.
Eine verwandte Terminologiefrage
Bedeutet „mittig schneidend“, dass das Werkzeug selbstzentrierend ist? Nein. „Mittig schneidend“ beschreibt die Schneidgeometrie an der Rotationsachse. Es beschreibt keinen Mechanismus, der das Werkstück positioniert, das Zentrum eines Merkmals findet oder die Position des programmierten Werkzeugwegs korrigiert.


